
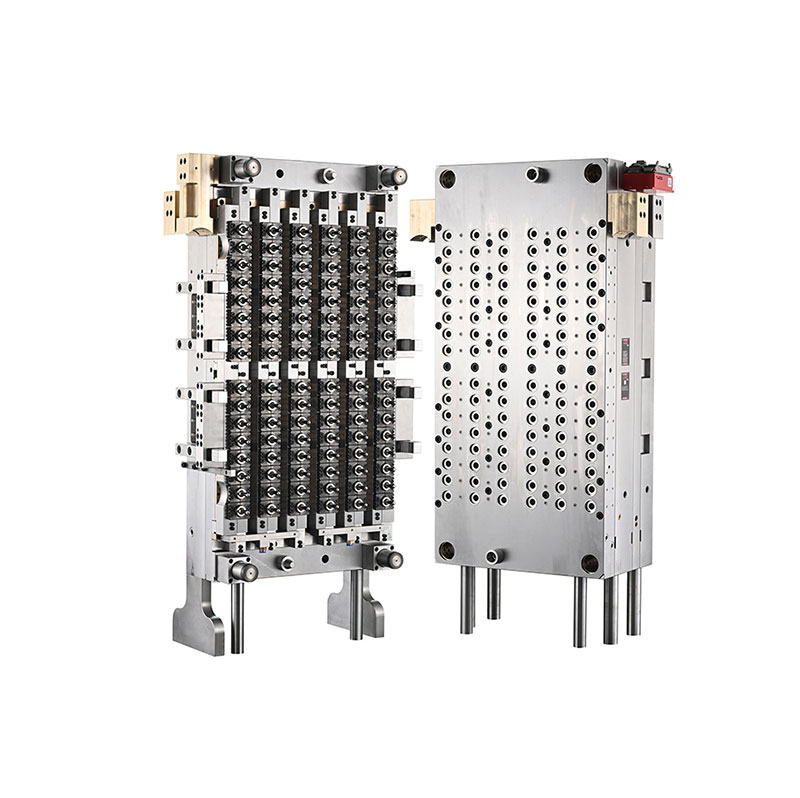
Дэлонг, Қытайда 30 жылдан астам салалық тәжірибесі бар инъекциялық қалып өндірушісі, жоғары көлемді пластикалық қаптамалар өндірісі үшін дәл аспаптар шешімдерін ұсынады. The96-қуыс 29 25 ине клапан қақпасы бар үй жануарларына арналған пішінді мойынсусындарға, тағамға және күнделікті химиялық қаптамаға арналған тұрақты өнімді қолдау үшін жоғары қуысты орналасуды, басқарылатын ыстық жүгіргіш жүйесін және автоматтандырылған өндіріс жабдығымен үйлесімділікті біріктіретін ПЭТ дайындамасын өндіруге арналған.
Өнімділігі жоғары ПЭТ дайын пішіні өндіріс тиімділігіне, өлшемдік консистенцияға, материалды пайдалануға және төменгі бөтелке сапасына тікелей әсер етеді. 96 қуысты конфигурация өндірушілерге әрбір инъекция циклінде бірнеше дайындамаларды шығаруға мүмкіндік береді, ал инелі клапан қақпасының ыстық жүгіргіш жүйесі жеке қақпаларда балқыманың жеткізілуін басқаруға көмектеседі. Үйлесімді Nestal инъекциялық қалыптау машиналарын және бес станциялық роботты автоматтандыруды пайдаланатын өндірушілер үшін дұрыс қалып дизайны тұрақты, қайталанатын өндірісті қолдай алады. Бұл мақалада қалыптың жұмыс істеу принциптері, негізгі материал таңдаулары, инженерлік артықшылықтар, таңдау критерийлері, техникалық қызмет көрсету талаптары және жоғары қуысты ПЭТ пішінді қалып салуды бағалауға арналған практикалық ойлар түсіндіріледі.
ПЭТ дайындамалары - кейін қайта қыздырылатын және бөтелкелерге немесе басқа контейнерлерге созылатын үрлеу әдісімен құйылатын бүркумен құйылған компоненттер. Олардың өлшемдері, материалдың таралуы, мойынның геометриясы және бетінің күйі дайын қаптаманың өнімділігіне әсер етеді.
96 қуысты қалып дұрыс конфигурацияланған бүрку жүйесіне бір толық қалыптау циклінде 96 дайындамаға дейін қалыптастыруға мүмкіндік беретін 96 жеке қуыс позициясын қамтиды. Бұл құрылым, әсіресе, көптеген жеке қалыптау машиналарына сүйенбестен, айтарлықтай өндірістік қуаттылыққа ұмтылатын өндірушілер үшін қолайлы.
29/25 мойын спецификациясы мойынға арналған әрлеу дизайнын анықтайды. Сатып алушылар тапсырыс бермес бұрын нақты жіп профилін, тығыздағыш өлшемдерін, жабу үйлесімділігін және мойынның сәйкес сызбасын растауы керек. Бұл мәліметтер дайын дайындаманың жоспарланған қақпақ пен бөтелке үрлеу процесіне сәйкес келетінін анықтайды.
Дэлонг өнімі туралы ақпаратқа сәйкес, бұл қалып бес станциялық робот жүйесімен жабдықталған Nestal инъекциялық қалыптау машиналарына арналған. Нақты үйлесімділік сатып алушының машина үлгісімен, білікше өлшемдерімен, бүрку сыйымдылығымен және автоматика конфигурациясымен расталуы керек.
Жоғары қуысты инъекциялық қалыптау кезінде балқытылған ПЭТ-ті барлық қуыстарға біркелкі тарату инженерлік маңызды мәселе болып табылады. Балқыма температурасының, қысымның, ағынның кедергісінің немесе қақпаның өнімділігіндегі өзгерістер дайындаманың салмағындағы, сыртқы түрі мен өлшем дәлдігіндегі айырмашылықтарды тудыруы мүмкін.
Инелі клапан қақпасының ыстық жүгіргіш жүйесі қақпаның ашылуын және жабылуын басқару үшін жылжымалы клапан істікшесін пайдаланады. Жүйе әрбір қуысқа балқыманың түсуін басқару үшін әзірленген және дұрыс жобаланған, күтіп ұсталған және инъекция процесімен синхрондалған кезде таза қақпа аймақтарын және дәйекті толтыруды жасауға көмектеседі.
Дэлонг осы үлгі үшін PC-VG сериялы клапан қақпасының ыстық жүгіргіш жүйесін анықтайды. Соңғы нәтижелер жалпы ыстық жүгіргіштің дизайнына, клапанның істік күйіне, температураны бақылауға, инъекция параметрлеріне, салқындату өнімділігіне және ПЭТ шайырының дайындығына байланысты. Сатып алушылар өздерінің нақты жұмыс жағдайларындағы өнімділікті тексеру үшін үлгіні сынауды және үлгіні бағалауды сұрауы керек.
Материалды таңдау жоғары қуысты ПЭТ пішінді қалып үшін өте маңызды, себебі жекелеген компоненттер жылу, қысым, үйкеліс және қайталанатын механикалық қозғалыстың әртүрлі комбинацияларын сезінеді. Сәйкес аспаптық болаттар мен ыстық жүгіргіш материалдар өлшемдік тұрақтылықты, тозуға төзімділікті және сенімді ұзақ мерзімді жұмысты қолдауға көмектеседі.
Келесі кестеде осы қалып үшін Daelong жариялаған материалдар мен инженерлік ақпарат жинақталған.
| Құрамдас | Белгіленген материал | Жарияланған қаттылық | Инженерлік мақсат |
|---|---|---|---|
| Қуыс және өзек | Германия 2316 болат | HRC 42–45; HRC 50–54 дейін дәлдікпен шыңдау | Алдын ала пішіннің геометриясын қалыптастырады және тозуға төзімділікті қолдайды |
| Мойын сақинасы | Германия 2316 болат | HRC 45–50 | Мойынның аяқталуын және жабу интерфейсін қалыптастырады |
| Клапан түйреуіш | Жапонияның SKD51 болаты | HRC 58–60 | Қақпаның ашылуы мен жабылуын басқарады |
| Ыстық жүгіргіш саптама | АҚШ-тың бериллий мысы | HRC 37 | Саптамалар жинағындағы жылу беруді қолдайды |
| Коллектор тақтасы | H13 болат | HRC 35–38 | Ыстық жүгіргіш коллектор құрылымын қолдайды |
| Негізгі тақта | P20 аспаптық болат | HRC 27–32 | Қалып құрастыру үшін құрылымдық қолдауды қамтамасыз етеді |
Ескертпе: Жоғарыдағы қаттылық мәндері өнім бетінде жарияланған техникалық сипаттамаларға сәйкес келеді. Сатып алушылар бекітілген техникалық құжаттамада соңғы материал сертификаттарын, термиялық өңдеу күйін, құрамдас бөліктердің сипаттамаларын және тексеру жазбаларын растауы керек.
Дэлонг сонымен қатар 0,003–0,005 мм өңдеуге төзімділікті, 90%-ға дейінгі құрамдас бөліктердің өзара алмасуын және L = 100 мм кезінде ±0,0075 мм қабырға қалыңдығының концентрлілігін хабарлайды. Бұл маңызды техникалық бағалау нүктелері; олардың өлшеу әдістері, тексеру орындары және қабылдау критерийлері өнімді қабылдау алдында келісілуі керек.
96 қуысты конфигурацияның басты артықшылығы оның әр циклде көптеген дайындамаларды қалыптастыру мүмкіндігі болып табылады. Сәйкес өлшемді инъекциялық машинамен, теңдестірілген толтырумен, тиімді салқындатумен және автоматтандырылған өңдеумен жұптастырылған кезде, бұл орналасу өндірушілерге өндіріс кеңістігін жақсырақ пайдалана отырып, өнімді арттыруға көмектеседі.
Дегенмен, сағатына шығарылатын қолайлы дайындаманың нақты саны цикл уақытына, машинаның қолжетімділігіне, процестің тұрақтылығына, жоспарланған техникалық қызмет көрсетуге және қабылданбаған бөлшектердің пайызына байланысты. Сондықтан өндірісті жоспарлау тек қуыстарды санаудан гөрі тексерілген сынақ деректерін пайдалануы керек.
Қалыптың тұрақты салмағы, мойын өлшемдері және қабырға қалыңдығы төменгі ағынмен созылатын үрлеумен қалыптау үшін өте маңызды. Қуыстар арасындағы айырмашылық материалдың біркелкі таралуына, бөтелкенің беріктігіне сәйкес келмеуіне немесе бас тарту жылдамдығының жоғарылауына әкелуі мүмкін.
Жақсы әзірленген ыстық жүгіргіш, дәл жасалған қалып компоненттері және теңдестірілген салқындату бұл ауытқуларды азайтуға көмектеседі. Қалыпты сынама алу және қуысты анықтау үлкен өндірістік партияға әсер етпес бұрын ақауларды анықтау үшін пайдалы.
Дэлонг пішіннің инженерлік артықшылықтарының бірі ретінде ауыстырылатын қуыс құрылымын анықтайды. Ауыстырылатын құрамдас бөліктер мақсатты техникалық қызмет көрсетуді жеңілдетеді, себебі тозған немесе зақымдалған бөлікке бүкіл қалып жинағын ауыстырмай-ақ қызмет көрсетуге болады.
Сатып алушылар өзара алмастырудың нақты көлемін, қосалқы бөлшектердің қолжетімділігін, ауыстыру процедураларын және өлшемді тексеру талаптарын растауы керек. Бұл мәліметтер техникалық қызмет көрсету топтарына тоқтау уақытын бағалауға және тиісті қосалқы қорларды дайындауға көмектеседі.
Жоғары жылдамдықты дайындамаларды өндіру инъекция өнімділігінен көп нәрсеге байланысты. Роботтарды өңдеу, салқындату, тасымалдау, тексеру және төменгі ағынды үрлеу жабдықтары бірге жұмыс істеуі керек. Тағайындалған автоматтандыру жүйесімен үйлесімділік қолмен өңдеуді азайтуға көмектеседі және болжамды өндірістік жұмыс процесін қолдайды.
29/25 мойын және 96 қуысты орналасу пішіннің бұл түрін ПЭТ дайындамаларының айтарлықтай көлемін қажет ететін орау операцияларына қатысты етеді. Дайын бөтелкенің жарамдылығы мойынның дизайнына, дайындаманың салмағына, шайыр дәрежесіне, бөтелке геометриясына және толтыру шарттарына байланысты.
Әрбір 29/25 мойын әр бөтелке қақпағымен немесе толтыру сызығымен алмастырылмайды. Өндірушілер қалып дизайнын жасамас бұрын жабу сызбаларын, бұрмаланбайтын мүмкіндіктерді, тығыздау талаптарын және қолданылатын қаптама стандарттарын тексеруі керек.
Жоғары қуысты пішінді таңдау қуыстар санын немесе сатып алу бағасын салыстырудан гөрі толық өндіріс жүйесін қайта қарауды талап етеді. Техникалық қолайлы қалып машинаға, шайырға, бөтелке дизайнына, өндіріс мақсатына және зауытта бар техникалық қызмет көрсету ресурстарына сәйкес келуі керек.
Өнімнің қосымша мәліметтерін алу үшін Daelong компаниясының инелі клапан қақпасы бар 96 қуысты 29/25 мойын ПЭТ дайын пішінін және оның ПЭТ дайын қалып ерітінділерінің кең ауқымын қараңыз.
Тіпті дәлдікпен жасалған қалып тұрақты өнімділікті қамтамасыз ету үшін тұрақты күтімді қажет етеді. 96 қуысты жүйеде бірнеше қуыстарға әсер ететін шағын мәселе, егер ол анықталмаса, ақаулы бөліктердің айтарлықтай санын тудыруы мүмкін.
Алдын ала техникалық қызмет көрсету күтпеген тоқтау уақытын азайтып, құрамдас бөліктерді ауыстыруды болжауға болады. Тиісті техникалық қызмет көрсету аралығы өндіріс жағдайларына, шайыр сапасына, жұмыс уақытына, тексеру нәтижелеріне және өндірушінің ұсыныстарына негізделуі керек.
96 қуысты ПЭТ дайын пішінде 96 қалыптау қуысы бар және барлық қуыстар дұрыс жұмыс істегенде толық айдау циклінде 96 дайындамаға дейін шығара алады. Нақты өндіріс өнімі цикл уақытына, машина өнімділігіне және өнімді қабылдау жылдамдығына байланысты.
29/25 белгісі жоспарланған мойынның әрлеу конфигурациясын анықтайды. Нақты өлшемдер мен жабу интерфейсін таңдалған қақпақ пен бөтелке дизайнымен үйлесімділікті қамтамасыз ету үшін бекітілген инженерлік сызба арқылы растау керек.
Ине клапанының қақпа жүйесі жылжымалы клапан түйреуіштері арқылы балқыманың кіруін басқарады. Сәйкес дизайн және технологиялық параметрлермен ол қақпаның консистенциясын жақсарта алады, бақыланатын толтыруды қолдайды және жоғары көлемді инжекторлық қалыптаудағы қақпаға қатысты кейбір ақауларды азайтады.
Дэлонг бес станциялық робот жүйесімен жабдықталған Nestal инъекциялық қалыптау машиналарымен үйлесімділікті анықтайды. Қысқыш күші, бүрку сыйымдылығы, білікше өлшемдері және автоматтандыру мәліметтерін қоса, тапсырыс беру алдында дәл машина үлгісі мен интерфейс талаптарын растау керек.
Жарияланған спецификацияларға қуыс, өзек және мойын сақинасына арналған Германия 2316 болат кіреді; Жапондық SKD51 болат клапанға арналған; ыстық саптамаға арналған бериллий мысы; коллекторлық пластина үшін H13 болат; және негізгі тақтаға арналған P20 аспаптық болат. Соңғы материал мен қаттылық талаптары сатып алу спецификациясында расталуы керек.
Өндірушілер теңдестірілген ыстық жүгіргіш температурасын, сәйкес инъекция параметрлерін, тиімді салқындатуды және таза қалыптау беттерін ұстауы керек. Үнемі қуыс бойынша сынама алу және профилактикалық қызмет көрсету ауытқуларды кең тараған қабылдамауларды тудырмас бұрын анықтауға көмектеседі.
Мойынның әрлеу сызбасын, алдын ала пішіннің салмағы мен өлшемдерін, бөтелкеге арналған қолдануды, инъекциялық машинаның үлгісін, өндіріс мақсатын, шайыр спецификациясын, автоматтандыру талаптарын және қолайлы жеткізу кестесін қамтамасыз етіңіз. Бұл мәліметтер өндірушіге үйлесімділікті бағалауға және дәлірек ұсыныс дайындауға көмектеседі.
Ине клапанының қақпасы жүйесі бар 96 қуысты ПЭТ дайын пішіні жоғары өндірістік қуаттылықты, қайталанатын дайындамаларды сапасын және автоматтандырылған бүркумен құю операцияларымен үйлесімділікті іздейтін орауыш өндірушілер үшін құнды инвестиция болуы мүмкін. Оның ұзақ мерзімді құндылығы дәл инженерияға, қолайлы материалдарға, теңдестірілген толтыруға және салқындатуға, машинаның сенімді интеграциясына және тәртіпті техникалық қызмет көрсетуге байланысты.
Дэлонг инъекциялық қалып өндірісіндегі тәжірибесін жоғары көлемді ПЭТ дайындамаларды өндіруге арналған өнім дизайнымен біріктіреді. Сатып алу туралы шешім қабылдамас бұрын өндірушілер техникалық сызбаларды бағалауы, машинаның үйлесімділігін растауы және қалып сынақтары мен түпкілікті жеткізу үшін нақты қабылдау критерийлерін белгілеуі керек.
Өндіріс желісі үшін сенімді ПЭТ дайын пішінді ерітіндіні іздеп жүрсіз бе? Дэлонг-қа хабарласыңыз29/25 мойын сипаттамаларын, дайындаманың дизайнын, машина конфигурациясын және шығыс талаптарын талқылау үшін. Өнім бетіне кіріңіз немесе техникалық мәліметтерді және өндірістік қажеттіліктеріңізге бейімделген баға ұсынысын сұрау үшін бізге хабарласыңыз.


